

Linha de produção de parquetSelect_Unigripper_Meler_CSP
2 laags parket lijminstallatie




Dados básicos
- Designação da máquina:
- Linha de produção de parquet
- Fabricante:
- Select_Unigripper_Meler_CSP
- Modelo:
- 2 laags parket lijminstallatie
- Número da máquina:
- 1
- Ano de fabrico:
- 2016
- Condição:
- usado
- Funcionalidade:
- totalmente funcional
Preço e localização
- Localização:
- Heeswijk Dinther, Países Baixos
Detalhes técnicos
Detalhes de potência
Detalhes da oferta
- ID do anúncio:
- A229-45826
- Atualização:
- por último em 11.10.2026
Descrição
1. Unidade de colagem de extremidades
a. Estrutura de alimentação com 2x 2018 “Unigripper” Pneutec 38960, barra de elevação a vácuo 100x8 cm
b. Esteira de roletes de alimentação com garras;
c. “Meler” B4 VS, unidade de fusão de cola;
d. Serra circular de corte transversal Ø 300 mm e 2004
2. Máquina de colagem de painéis de madeira
a. Tampo intermédio
b. Rolo de colagem
Fpedpez Rkbcsfx Amron
c. Formação de pilhas
d. Capacidade: largura de 100 mm - 300 mm, comprimento até 3000 mm e espessura máx. 9 - 12 - 15 mm
e. Carrinho transversal
3. Prensas de colagem
Opção 1: corte em comprimentos predefinidos
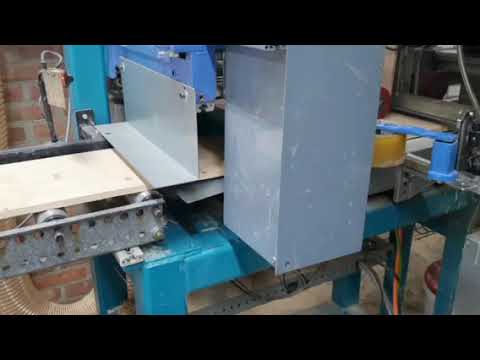
Na unidade de colagem de extremidades, tiras de compensado pré-cortadas são colocadas num tampo intermédio com a ajuda de barras a vácuo. A partir do tampo intermédio, uma tira é alimentada ao longo de uma cabeça de aplicação de cola termofusível. A cola termofusível é aplicada e a tira é pressionada contra a extremidade da tira anterior. As tiras coladas nas extremidades são cortadas em comprimentos predefinidos. As tiras cortadas são alimentadas e, com a ajuda de um rolo de colagem, recebem uma camada de cola PVAc. (Se não houver solicitação do operador, o tampo intermédio é preenchido.) A tira de compensado colada é empurrada manualmente ou automaticamente para a pilha. Em seguida, uma camada superior é colocada sobre a cola. Uma pilha é formada com uma altura máxima de 60 cm. (No caso de comprimentos variáveis, barras são colocadas entre os diferentes comprimentos.) Com a ajuda do carrinho transversal, a pilha é movida para uma das seis prensas. A pilha é empurrada para dentro da prensa e, com a ajuda da correia transportadora, a pilha é guiada para dentro da prensa. A pilha pode agora ser prensada. Através do interruptor, a barra da prensa desce e, com a ajuda do botão giratório, a pressão da prensa pode ser ajustada.
Opção 2: colagem em comprimentos padrão sem corte
Através de um programa de computador separado, a máquina também pode funcionar sem a unidade de colagem de extremidades. Quando o comprimento da camada superior e o comprimento do compensado correspondem, a unidade de colagem de extremidades pode ser desativada. O funcionamento da máquina é então o mesmo que na Opção 1, mas não é aplicada cola na extremidade e as tiras não são cortadas pela serra.
Última modificação na máquina: 2018
Vídeo no YouTube:
shorts/VhgYFOVvSfY?feature=share
O anúncio foi traduzido automaticamente. Podem ocorrer erros de tradução.
Fornecedor
Última vez online: Ontem
Registrado desde: 2025
3 Anúncios online
Enviar pedido
Telefone & Fax

Selo de confiança Werktuigen
O que é o selo de confiança?
Werktuigen certifica revendedores selecionados com o selo de confiança Werktuigen. Antes da atribuição, é realizada uma inspeção normalizada e abrangente por funcionários experientes da Werktuigen.
O que verificamos?

Verificação do
alvará comercial ou do extrato do registo comercial
Verificação do
endereço postal do vendedor
Validação da
ligação bancária
Verificação da
acessibilidade telefónica
do número principal
A informação comercial
não deve apresentar características negativas
Reclamações de compradores
podem levar à retirada do seloO que isto significa para si enquanto comprador?
Com o selo de confiança Werktuigen, você pode, como comprador, identificar vendedores confiáveis sem necessidade de avaliação própria, que provavelmente realizam negócios honestos e íntegros.
Naturalmente, durante o processo de compra podem ainda surgir divergências de opinião. A Werktuigen não se responsabiliza por infrações legais cometidas por compradores ou vendedores ativos na plataforma Werktuigen.